水环切粒系统实操指南|启停顺序与工艺避坑要点
- 来源:华劲塑机
- 2026/11/11 9:35:44
- 163
做再生塑料造粒的同行都清楚,水拉条造粒离不开人工牵条,对操作工熟练度要求高;水环切粒属于免拉条工艺,省去牵条环节、效率更高,看似更简单,但要稳定生产、少出故障,实操规范一点不能省。下面结合卧式水环切粒从切割到脱水的整套流程,讲清标准启停顺序与工艺避坑要点。
一、工作原理一句话看懂
熔融塑料从模头模孔持续挤出,紧贴模板高速旋转的切刀瞬间切断熔体,切割区被循环冷却水持续包裹。冷却水一边快速冷却刚切下的颗粒、防止粘连,一边靠水流输送湿颗粒,经水槽送入脱水机,脱除表面游离水后得到干爽再生颗粒,分离出的水经过滤循环回用。
针对快递袋、缠绕膜这类常见PE薄膜原料,工艺水温建议稳定控制在 40–55℃,具体视原料熔指、模头孔径微调,这类原料取区间中上限生产更稳定。

二、启动顺序,千万不能颠倒
口诀先记牢:水先到、刀后开、脱水机最后上。
1. 先启动水循环系统,等待循环水路通畅、水温稳定至工艺区间;
2. 确认水环筒供水正常后,再开启切刀;
3. 待模头出料稳定、水槽内有连续料流后,再启动脱水机。
⚠️ 两条安全红线(并列牢记)
❗️ 严禁无水状态下启动切刀干切——干切会直接划伤模板、损坏刀片,属高风险违规操作。
❗️ 运行状态下禁止打开水环筒观察口——规避人身伤害与设备损坏风险。

三、停机顺序(同样不能乱)
先停料 → 停切刀 → 停脱水机 → 最后停水循环。
停刀前务必确认模头已断料,避免空切损伤刀具;水循环最后关停,保证停机过程中颗粒不会缺水粘连、水槽不积存物料。
四、日常操作工艺避坑点
1. 水温管控是重中之重
水温偏低,熔体冷却过快,极易堵模孔,切粒拖尾、细粉增多;水温过高,颗粒冷却不足,易互相粘连抱团,品相不合格。生产中持续监测水温、及时调节。
2. 做好水循环过滤维护
脱水机冷水槽内易沉积泥沙杂质,堆积后会堵塞管路;杂质混入会划伤颗粒表面、影响成品外观,并加剧脱水机磨损。水循环过滤器要定时排污清理,保证水流稳定洁净。设备长期运行后循环水中杂质会不断浓缩,建议定期补充新水,管控水质。
3. 定期检查切刀与模板间隙
间隙过大,物料切不断、产出长料条;间隙过小,刀片磨损快、易崩刃。生产前和换网停机时及时检查刀模间隙,刀片磨损后及时修磨或更换,保证切粒均匀。
4. 留意模头出料均匀性
模孔局部堵塞会造成出料不均,出现大小粒、长条料。长时间停机再升温,要确认各孔出料顺畅后再投切粒;原料杂质较多时勤换过滤网,降低堵模概率。
5. 脱水机环节
进料量突然变化时,脱水机容易堵料、产生剧烈震动,保持匀速进料更稳。

水环切粒虽然免去人工拉条、降低了一部分操作门槛,但对启动/停机顺序、工艺参数、水路维护的规范性要求更高。严守流程、把控好水温、定期检查刀模、清理过滤系统,就能减少堵模、粘粒、设备损坏等故障,保障生产连续性,稳定颗粒成品品质。
版权与免责声明:凡本网注明“来源:塑料机械网”的所有作品,均为浙江兴旺宝明通网络有限公司-塑料机械网合法拥有版
展开全部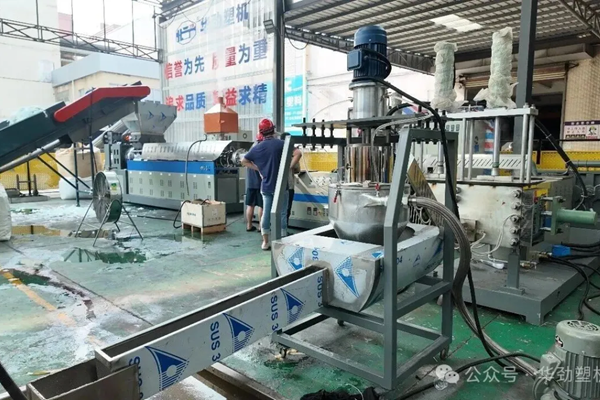


热门评论