一台塑料造粒机组装完成,出厂前要做哪些检测?
- 来源:华劲塑机
- 2026/11/16 9:05:05
- 3136
一、空载校验:出厂标配
每一台造粒机出厂,都先完成整机空载校验 —— 这是检验装配质量、传动与电控系统是否合格的基础环节。
设备组装复检完成后通电运行,重点监测动力传动部分:电机、齿轮箱、减速机的运行状态,持续跟踪运转电流、振动和噪音,排查装配带来的异响、卡滞、传动不畅等问题,确保整套传动部件长期连续运转稳定。

电控系统同步逐项校验:
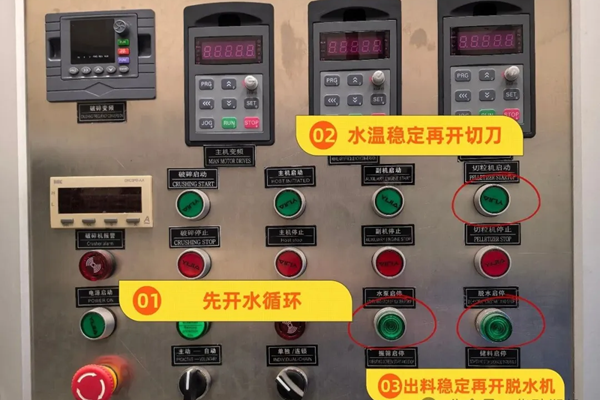
温控模块、变频调速、各加热回路、传感器信号逐一校准核对;检查模头连接部位、接线有无松动渗漏,核对模头安装定位、紧固状态,同步测试模头压力报警功能、换网操作是否顺畅可靠;检查线路连接和信号反馈是否精准稳定,过载保护、急停等安全装置是否灵敏有效,减少客户到现场二次排查的麻烦。
输送上料、主机螺杆、切粒组件等执行部件分别做空载测试,检查螺杆转动平稳度、切刀间隙、上料运转是否顺畅,确认整机装配精度达标。


二、带料试机:验证整机性能与原料工况
空载校验合格,为什么还要带料试?因为空载测的是机器自身,带料测的是机器和原料合不合,同时验证负载下整机持续运行的稳定性。
针对有验收需求的客户,我们安排上料试机。塑料回收原料品类复杂,原料特性不同,调试重点也不一样:如薄膜料蓬松易架桥,喂料匹配不当就容易堵料;破碎片料、硬杂料比重波动大,对塑化和送料匹配度要求更高。正是因为原料特性差异大,才需要用客户实际原料上机验证。

试机时贴合客户真实生产工况,重点调试模头出料状态:
观察出料是否均匀、有无偏流、堵孔、溢料,根据原料特性微调模头各区温度,校准出料流速;直观验证塑化状态、出料稳定性、冷却效果和颗粒成品品质,实测稳定产能,同时观察整机在负载下的运行表现。客户也可以亲临工厂见证验收,确认效果后再安排发货。
空载校验是出厂标配,筑牢设备基础运行品质;带料试机验收,则适配有工况验证需求的项目,提前做好参数适配调试,核验负载稳定性,降低客户现场投产的调试压力。不管是国内订单还是发往海外的机型,我们都遵循统一质检标准。
从空载到带料,从传动、电控到模头出料,逐项调试 —— 目的只有一个:让客户收货之后安装对接更顺畅、更快投产。
版权与免责声明:凡本网注明“来源:塑料机械网”的所有作品,均为浙江兴旺宝明通网络有限公司-塑料机械网合法拥有版
展开全部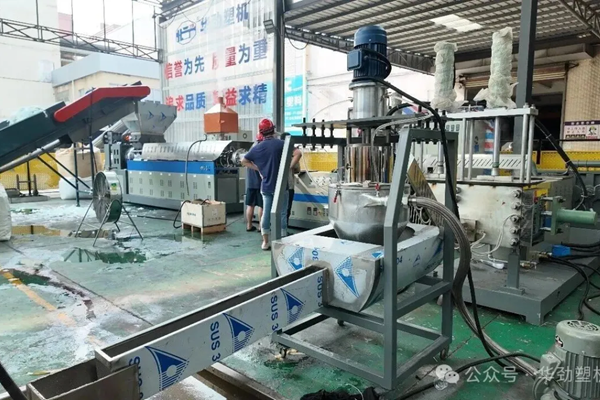


热门评论