从源头守护食品药品包装安全 | 辉隆“双零”挤出复合设备持续发力
- 来源:辉隆塑机
- 2026/10/19 9:59:28
- 1394
食品药品包装 安全是底线
标准是准绳 技术是保障
民以食为天,食以安为先。
食品药品复合包装作为安全防线的第一关,不仅要无毒、无害、无异味,还要具备稳定的阻隔与热封性能,更必须满足相应的食品接触材料安全标准,严格控制有害物质的残留与迁移。这对复合包装生产设备提出了更高要求。
1、安全是第一,不是成本导向
食品安全不是成本核算中的一道选择题,而是必须首先满足的前置条件。
食品药品包装的技术选择,不能只看成本,更要看安全。
2026年9月2日,强制性国家标准GB 4806.10-2025《食品安全国家标准 食品接触材料及制品用涂料及涂层》正式实施。
新国标GB4806明确给出29种芳香族伯胺的禁止目录,相当于在食品包材中,明确禁止了初级芳香胺(简称PAAs)的存在!含芳香族异氰酸酯、偶氮类着色剂的涂层,迁移总量"不得检出",检出限0.01毫克/千克(以苯胺计),并在固化完成后对终产品检测。
凡是强制性标准要求必须满足的安全指标,无论成本多高,都不能成为降低安全要求的理由。
这与环保领域的强制性要求是同样的道理:对于受到相关法规约束的一次性塑料制品,企业必须依法采用符合要求的材料和技术路线,不能以成本为由规避法定义务!
先满足安全要求,再优化性能与成本。安全是前提,成本优化必须建立在合规的基础之上。
传统的复合工艺,存在哪些挑战?
目前,食品药品包装常见的复合方式主要包括干式复合、无溶剂复合和挤出复合。不同工艺各有特点,但在食品药品包装领域,如何进一步控制有害物质风险、提高复合质量,仍是值得关注的问题。
干式复合:警惕溶剂残留
干式复合通常采用双组分芳香族聚氨酯胶黏剂,通过有机溶剂稀释胶黏剂,再经涂布、烘干和复合等工序完成材料粘接。

这一工艺应用成熟,但也存在需要关注的风险:
·VOCs排放: 有机溶剂在涂布、烘干过程中挥发,可能产生挥发性有机物排放,增加车间废气收集与治理压力。
·溶剂残留: 若烘干、排风或后续熟化条件控制不当,包装材料中可能存在溶剂残留,影响包装气味及内容物安全。
·芳香族伯胺迁移风险: 部分芳香族聚氨酯胶黏剂在特定反应或降解条件下,可能产生需要严格控制的芳香族伯胺。相关物质若残留于包装材料中,可能向食品迁移。
对于食品药品包装而言,如何控制溶剂残留、胶黏剂相关有害物质及其迁移,是生产过程中需要重点关注的问题。
无溶剂复合:不使用溶剂,不代表没有残留风险
无溶剂复合通常采用双组分低黏度芳香族聚氨酯胶黏剂,通过涂布、复合及后续反应固化,使不同材料形成稳定的复合结构。
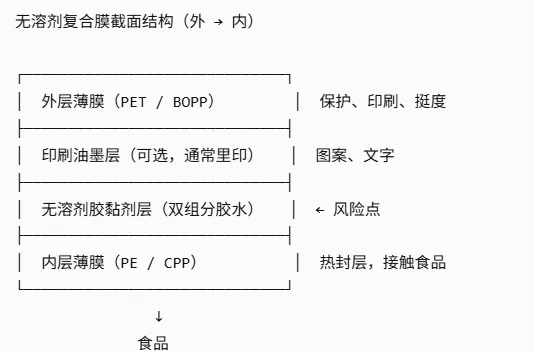
与干式复合相比,无溶剂复合省去了有机溶剂稀释和烘干环节,能够减少溶剂使用及相关排放。但这并不意味着胶黏剂相关的化学风险完全消失。
· 芳香族伯胺生成与迁移风险: 部分芳香族聚氨酯胶黏剂在特定反应条件下,可能形成芳香族伯胺相关物质。若胶黏剂配方、固化反应或熟化条件控制不当,相关物质可能残留并迁移至包装内容物中。
·生产环境中的职业暴露风险: 胶黏剂原料、反应产物或其他挥发性物质的暴露情况,与具体配方、操作方式、温度及通风条件有关。生产企业需要结合实际物质特性,做好风险评估和职业防护。
· 复合质量控制要求高: 胶黏剂配比、涂布量、初粘力、反应固化程度及熟化条件等因素,都会影响最终复合质量。控制不当可能导致剥离强度不足、白点或其他质量问题。
因此,无溶剂复合虽然减少了有机溶剂的使用,但食品药品包装仍需关注胶黏剂的化学安全性、固化程度及最终成品的迁移风险。
传统挤出复合:
具有无溶剂残留、低气味等优势,但通常需要使用高价值粘合树脂,对剥离强度、材料成本及连续生产能力提出更高要求。
VOCs与芳香族伯胺,为什么值得关注?
VOCs是挥发性有机物的统称,不同物质的毒性存在差异。部分有害VOCs可能刺激眼睛和呼吸道,长期或高浓度接触某些物质还可能损害人体健康。减少相关排放,有助于改善生产环境、降低环境治理压力。
芳香族伯胺:部分芳香族伯胺具有明确的致癌或致突变危害。在食品接触材料中,相关物质的生成、残留与迁移需要受到严格控制,以降低食品安全风险。
对于食品药品包装而言,安全不仅是外观合格、粘接牢固,更要重视材料本身的安全性及有害物质迁移风险。
辉隆“双零”技术,从源头上消除,风险,坚持以安全为导向
对于食品药品复合包装而言,如何减少有害物质风险、保障复合强度,同时兼顾生产效率与材料成本,是行业持续探索的重要课题。
辉隆食品药品复合“双零”健康安全的挤出复合设备给出最优解
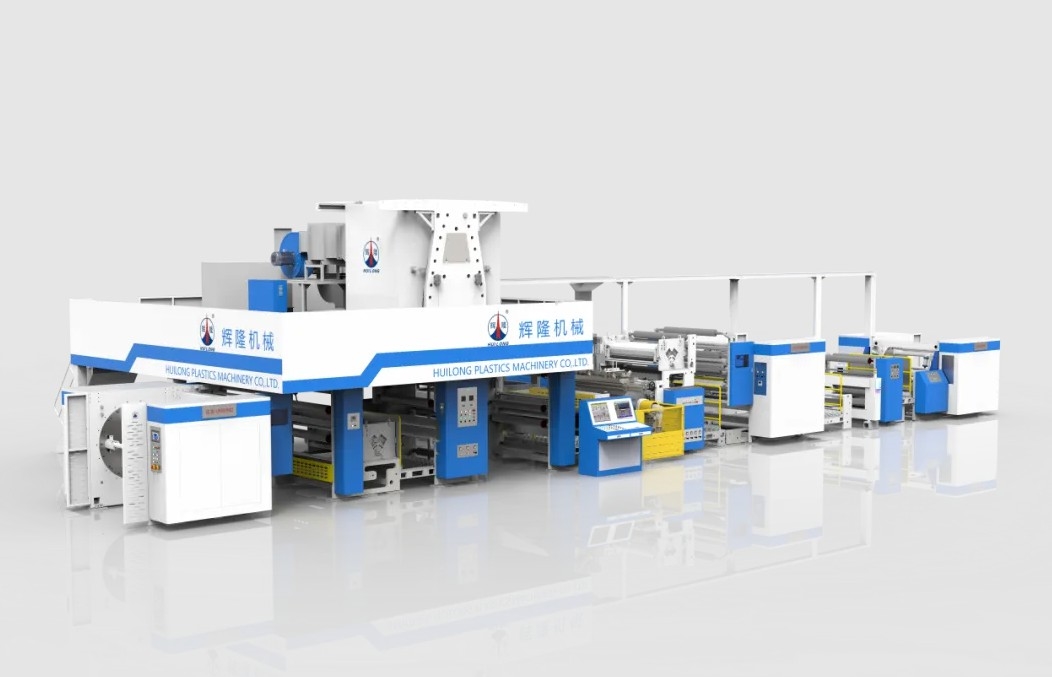
早在2018年,辉隆就针对食品、药品复合包装对健康安全和高阻隔性能的需求,持续开展无粘合剂挤出复合技术研发。
通过挤出复合工艺替代传统胶黏剂复合工艺,从源头上消除VOCs排放,并避免聚氨酯胶黏剂可能带来的芳香族伯胺迁移风险,推出食品药品复合包装健康安全的“双零”挤出复合设备,为食品、药品等高安全要求包装提供更环保、安全的制造方式。
零VOCs排放
生产过程中无需传统溶剂型胶黏剂复合,减少VOCs排放。
生产过程中无需传统溶剂型胶黏剂复合,减少VOCs排放。
无溶剂残留、无芳香族伯胺迁移
从复合工艺、材料改性到界面结合,围绕食品药品包装安全需求进行系统优化,降低传统胶黏剂复合带来的残留风险。
同时兼顾复合强度、加工稳定性、材料成本及成品平整度。
安全是底线 技术创新永无止境
对于纸张与铝箔(镀铝膜)、基材膜与铝箔(镀铝膜)、基材膜与吹膜PE等多层材料复合,辉隆通过基材处理、树脂改性、界面增强及微层共挤等技术,提升不同材料之间的连接能力。
让材料之间“真正结合”,而不是单纯依赖胶黏剂。
辉隆重点攻克三大难点:
层间剥离强度
加工性能:温度与速度控制
挤出材料成本
辉隆六项技术协同:
01|基材极化处理
提高基材表面活性,增加表面连接基团,为复合提供更好的界面条件。
02|LDPE树脂改性
通过材料改性,使挤出树脂具备更多可连接基团,提高层间结合能力。
03|微层改性共挤
最薄可做到约2μm,以较薄的功能层实现界面增强,在提升复合性能的同时控制材料成本。
04|氧化气隙载波导能
通过对挤出树脂表面的进一步处理,增加界面活性,提高复合结合能力。
05|全幅宽复合材料平整度控制
针对复合材料幅宽方向的平整度进行精准控制,改善复合材料卷材品质。
06|纵向厚薄均匀度调节
提高纵向厚度稳定性,减少厚薄波动,让复合材料更加均匀稳定。
安全,是食品药品包装的底线;技术,让“健康安全”真正落地
辉隆“双零”挤出复合设备,并不是简单地取消胶黏剂。而是围绕:设备、模头、挤出机、材料改性、基材处理、复合平整度等一系列问题进行系统性的技术创新与集成。

在实现零VOCs排放、无溶剂残留、无芳香族伯胺迁移的同时,进一步解决无粘合剂复合过程中:
剥离强度、加工温度、生产速度、材料成本
等核心技术难题。让食品药品复合包装,在满足安全要求的基础上,进一步向高阻隔、高强度、高稳定、低成本方向发展。

辉隆塑机将持续深耕挤出复合设备领域,以技术为核心、以客户为导向、以品质为根本,为食品、药品及高安全要求复合包装提供更加稳定、高效、绿色的挤出复合解决方案!
版权与免责声明:凡本网注明“来源:塑料机械网”的所有作品,均为浙江兴旺宝明通网络有限公司-塑料机械网合法拥有版
展开全部


热门评论